Două role de geogrilă HDPE uniaxiale pot părăsi același extruder, pot purta același model de perforare și pot testa în continuare rezistența la tracțiune la distanță. Rășina este identică și sculele sunt identice, totuși o rolă îndeplinește confortabil calitatea sa, iar cealaltă nu. De cele mai multe ori, variabila care s-a schimbat este raportul de tragere aplicat în cuptoarele de întindere. Răspunsul scurt la modul în care raportul de tragere afectează rezistența geogrilei și dimensiunea deschiderii este următorul: raportul de tragere este cea mai puternică pârghie unică pe care o are un producător asupra ambelor proprietăți. Ridicarea acestuia aliniază moleculele de polimer în coaste și crește puternic rezistența la tracțiune, până când câștigurile se aplatizează și grila devine casantă. Fiecare procent suplimentar de întindere mărește fizic deschiderile și subțiază nervurile care trebuie să supraviețuiască instalării. Setarea corectă a acestui număr și menținerea stabilă rolă după rolă este ceea ce separă o notă de încredere de una dezamăgitoare.
Ce înseamnă de fapt raportul de extragere
Raportul de tragere este raportul dintre lungimea foii care iese dintr-o unitate de întindere și lungimea care intră în ea. Pe o linie perforată și trasă, foaia de polimer este extrudată plat, găurile sunt perforate într-un model fix, iar foaia este apoi trasă prin cuptoare încălzite de trenuri de rulouri care circulă la viteze progresiv mai mari. Această diferență de viteză este raportul de extragere și este punctul în care este decis caracterul final al materialului.
Numărul potrivit este specific produsului. Geogrilele HDPE uniaxiale, care se întind într-o singură direcție, sunt de obicei desenate în regiune de șase până la nouă ori în total. Geogrilele biaxiale din polipropilenă se întind în două direcții, mai întâi direcția mașinii și apoi transversal, și rulează de obicei la rapoarte mai mici de aproximativ patru până la șase ori pe direcție. Liniile moderne rareori aplică întinderea într-un singur pas; totalul este împărțit în mai multe etape, iar o etapă finală de priză termică permite structurii orientate să se relaxeze într-o formă stabilă. Dacă doriți să vedeți unde stau cuptoarele și trenurile de rulou într-o secvență mai largă, atunci fluxul de proces al liniei de producție a geogrilei pagina parcurge întregul lanț.
Cum raportul de tragere crește rezistența la tracțiune
Întinderea schimbă polimerul într-un mod în care nimic altceva din proces nu poate. Înainte de tragere, lanțurile din foaie sunt încolăcite și aranjate aleatoriu, astfel încât o nervură sub sarcină eșuează prin alunecare moleculară. Pe măsură ce foaia este desenată, acele lanțuri se desfac și se aliniază de-a lungul axei nervurii, iar sarcina de tracțiune este apoi transportată de lanțuri orientate. Forța urcă repede.
Câștigurile nu rămân liniare. Curba crește abrupt prin intervalul de tragere timpuriu și mijlociu, apoi se aplatizează pe măsură ce orientarea realizabilă se saturează, în timp ce alungirea la rupere continuă să scadă pe tot drumul. Această combinație este exact ceea ce își dorește armarea solului, deoarece rezistența ridicată cu o alungire redusă a randamentului oferă o nervură rigidă și previzibilă. Dar împingerea pe lângă fereastra proiectată lasă prea puțină ductilitate reziduală, iar nervurile se crăpă sub presiunea de instalare, în loc să se întindă. Setarea căldurii contează la fel de mult ca și tracțiunea în sine: o structură orientată corect recoaptă își menține mult mai bine rezistența sub sarcină susținută, în timp ce o foaie supratrasă cu stres rezidual blocat poate arăta puternică la un test pe termen scurt și poate fi totuși cel mai slab pariu pe termen lung.
Atingerea acestei curbe în mod constant, etapă după etapă, este exact pentru care este construită o linie de producție de geogrilă de tracțiune uniaxială.
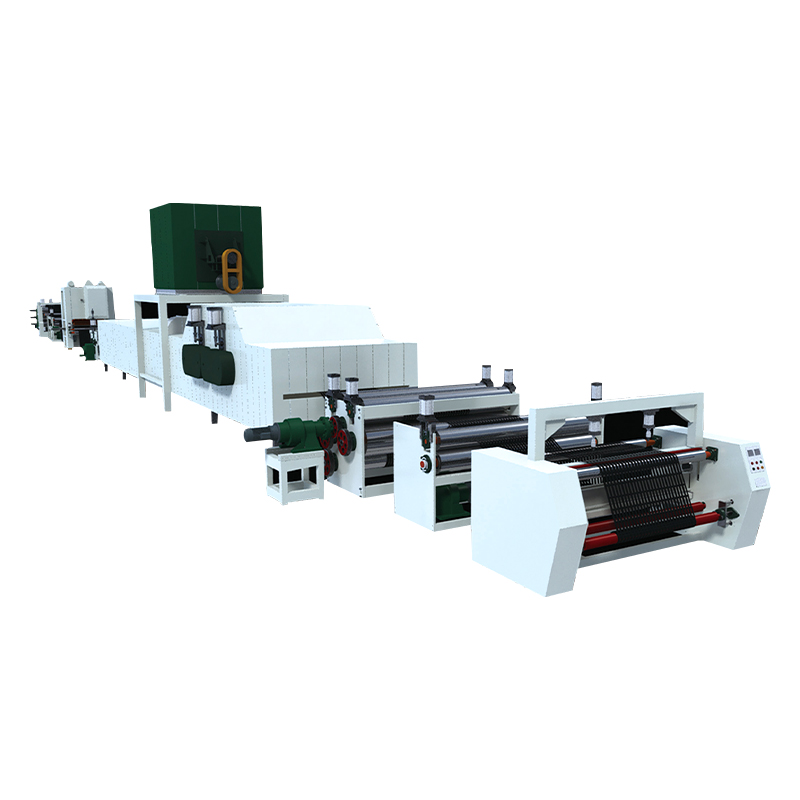 Linie de producție de geogrilă de tracțiune uniaxială Această linie întinde foaia HDPE perforată într-o direcție pentru a ajunge la geometria finală a deschiderii și dimensiunile nervurilor. Se potrivește producătorilor care au nevoie de rapoarte de tragere consistente, etapă după etapă, pentru a menține deschiderile finite ale geogrilei în limitele toleranței. Vizualizare produs →
Cum setează raportul de desenare dimensiunea deschiderii și lățimea nervurii
Dimensiunea diafragmei nu este o alegere liberă de stil. Pe o grilă întinsă, deschiderea finită este aritmetica modelului de perforare înmulțită cu raportul de extragere. Întindeți foaia de-a lungul direcției mașinii și fiecare deschidere se alungește în forma sa finală a fantei, în timp ce foaia se îngustează pe lățime, astfel încât nervurile dintre deschideri să se subțieze în același timp. Schimbați raportul de tragere și modificați geometria livrată, chiar și cu unelte identice.
Acea geometrie are o greutate reală de inginerie. Studiile de interacțiune sol-geogridă arată în mod constant că interblocarea depinde de cât de bine se potrivește dimensiunea deschiderii cu particulele din jur; cercetările privind armarea balastului feroviar, de exemplu, indică o deschidere de aproximativ 1,4 ori dimensiunea nominală a agregatului. Deschiderile prea mici împiedică interblocarea adecvată și produc rezultate de testare dispersate și nesigure, în timp ce deschiderile prea mari lasă mai puține nervuri în contact cu umplutura și împing mai multă sarcină pe joncțiuni. Lățimea nervurilor contează în sine, deoarece nervurile mai largi ajută o grilă să supraviețuiască agregatelor ascuțite și traficului de mașini în timpul instalării. Raportul de tragere, pe scurt, decide dacă geometria finită, tipul pe care îl puteți inspecta pe un produs, cum ar fi geogrila noastră unidirecțională din plastic, se blochează în umplutură sau pur și simplu plutește în ea.
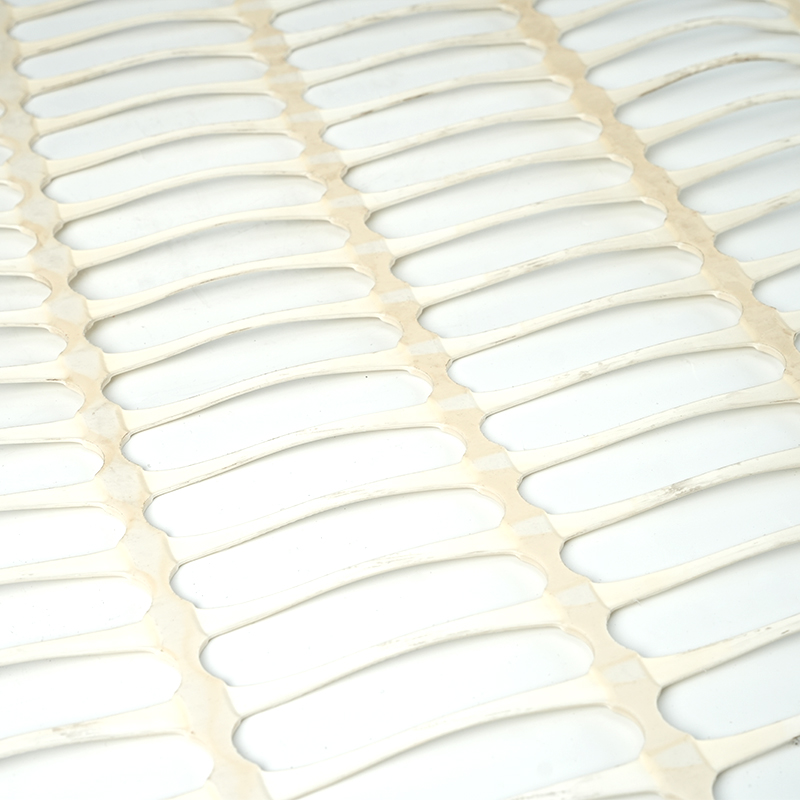 Geogrilă din plastic elastic unidirecțional O geogrilă uniaxială finisată a cărei dimensiune a deschiderii, lățimea nervurilor și calitatea joncțiunii determină interconectarea cu umplerea înconjurătoare. Verificarea geometriei livrate în comparație cu toleranța arată dacă procesul de tragere a raportului a atins performanțe fiabile de armare a solului. Vizualizare produs →
Trăind în fereastra de lucru
Între subdesenare și supradesenare se află o fereastră controlată în care rezistența, alungirea, toleranța la deschidere și calitatea joncțiunii se află în interiorul specificațiilor în același timp. Tabelul de mai jos rezumă modul în care aceeași foaie perforată se comportă la cele două extreme și în interiorul acelei ferestre.
| Aspect | Raportul de extragere too low | Fereastra de lucru controlată | Raportul de extragere too high |
|---|---|---|---|
| Rezistenta la tractiune | Coaste sub-orientate; rezistența se află cu mult sub potențialul gradului | Gradul de rezistență atins cu rezultate consistente ale testelor | Rezistență maximă posibilă, dar fragilă, cu o împrăștiere mai largă roll-to-roll |
| Alungirea | Alungire reziduală mare; nervurile continuă să se deformeze sub sarcină | Alungire de curgere redusă cu suficientă ductilitate reziduală pentru instalare | Alungire foarte scăzută; coastele crapă mai degrabă decât se întind |
| Dimensiunea diafragmei | Deschiderile rămân mici; interblocare slabă cu agregatul grosier | Deschideri potrivite cu umplerea țintă sau gradația balastului | Coastele se îngustează, iar deschiderile ies din toleranță |
| Noduri și joncțiuni | Nodurile rămân groase și suborientate | Nodurile sunt fixate curat și au puterea de joncțiune | Distorsiunea nodului și divizarea la tranziția rib-nod |
| Comportament pe termen lung | Mai mult fluent sub sarcină susținută | Orientarea și reglarea căldurii echilibrate pentru controlul fluajului | Stresul rezidual blocat; risc mai mare pe termen lung |
Ce raport de extragere nu controlează
Ar fi convenabil dacă raportul de remiză ar fi întreaga poveste, dar împarte rezultatul cu alte trei decizii. Calitatea de rășină determină cât de multă orientare poate accepta materialul și modul în care se comportă sub sarcină susținută. Diafragma și geometria nervurilor decid modul în care grila se angajează în solul. Calitatea nodului și a joncțiunii determină dacă nervurile funcționează împreună sau individual. Mai jos este prezentat un mod aproximativ de a-ți imagina acel echilibru.
Unde are loc controlul raportului de tragere pe linia de producție
Deoarece raportul de tragere există doar ca o relație între viteza ruloului și temperatura foii, este și locul în care calitatea producției este câștigată sau pierdută. Trei puncte de control decid dacă ținta devine o caracteristică stabilă a produsului:
- Uniformitatea temperaturii cuptorului. O foaie care încălzește neuniform gâturile în mod neuniform, astfel încât dimensiunea deschiderii și grosimea nervurilor variază pe lățime chiar și atunci când viteza liniei este perfect sincronizată.
- Sincronizarea vitezei de rulare. Raportul de tragere este la fel de stabil ca și raportul de viteză între trenurile de rulare succesive; orice derive apare direct în rezistență și geometrie.
- Setarea căldurii după etapa finală. Acest lucru stabilizează structura orientată, astfel încât rezistența măsurată în laborator este rezistența pe care o păstrează de fapt clientul.
Pentru cumpărători, consecința practică este că testarea produselor finite dezvăluie calitatea raportului de tragere înainte de orice altceva: dimensiunile deschiderii față de toleranța declarată, consistența lățimii nervurilor, rezistența la tracțiune și alungirea testate conform ISO 10319 sau ASTM D6637 și eficiența joncțiunii. Liniile care se întind în două direcții poartă o sarcină dublă de sincronizare, care este provocarea definitorie a unei linii de producție a geogrilei bidirecționale.
 Linie de producție geogrilă bidirecțională Această linie întinde tabla perforată în direcții longitudinale și transversale, purtând o sarcină dublă de sincronizare. Este relevant atunci când testarea produselor finite trebuie să confirme rezistența, alungirea și consistența deschiderii pe două direcții. Vizualizare produs →
Întrebări frecvente
Un raport de extragere mai mare înseamnă întotdeauna o geogrilă mai puternică?
Nu. Forța crește abrupt la început și apoi se aplatizează, în timp ce alungirea continuă să scadă. Dincolo de fereastra proiectată, cumperi o rezistență marginală cu costul nervurilor fragile, nodurilor distorsionate și a împrăștierii roll-to-roll mai largi.
Cum apare raportul de extragere într-o fișă de date a produsului?
Indirect, dar clar. Lățimea nervurii, dimensiunile deschiderii cu toleranțe, rezistența la tracțiune, alungirea la sarcină maximă și rezistența la joncțiune, toate se mișcă în funcție de raportul de tragere, astfel încât acestea sunt liniile care trebuie citite mai întâi când se compară gradele.
Dimensiunea deschiderii poate fi ajustată fără unelte noi de perforare?
Doar în limite. Creșterea sau scăderea raportului de tragere modifică deschiderile finite, dar o schimbare mare subțiază nervurile și împinge fiecare dimensiune în afara toleranței, astfel încât schimbările semnificative ale deschiderii necesită în mod normal și un model de perforare revizuit.
Pe ce teste ar trebui să insist la acceptare?
Testare la tracțiune pe lățime largă conform ISO 10319 sau testare cu o singură nervură conform ASTM D6637, plus măsurarea deschiderii față de toleranța declarată. Rezultatele consistente în mai multe role contează mai mult decât un număr impresionant.
Raportul de extragere este locul în care știința polimerilor, controlul mașinii și geometria produsului se întâlnesc într-un singur număr. Menținut în fereastra de lucru, oferă combinația de armătură de care au nevoie de fapt proiectele: rezistență mare la tracțiune, alungire redusă a curgerii, deschideri dimensionate pentru umplere și nervuri care supraviețuiesc instalării. Dacă cântăriți linii de producție sau geogrile finite și doriți să discutați despre modul în care o linie își păstrează stabil raportul de tragere, echipamentele și gama de produse pe pagina noastră de pornire este un loc practic de început.